

 中文简体

Kapag tumukoy ka ng balbula para sa isang kritikal na linya ng proseso, ang pagkakaiba sa pagitan ng maaasahang pagsara at isang mapanganib na crossover ay kadalasang bumababa sa ilang mililitro ng pagtagas bawat minuto. Ang pagsusuri sa pagtagas ng balbula ay ang sistematikong pag-verify na ang isang balbula ay maaaring maglaman ng likido sa proseso sa ilalim ng presyon—kapwa mula sa pagtakas sa atmospera at mula sa pagdaan sa saradong elemento ng pagsasara. Ipinapaliwanag ng gabay na ito ang dalawang pangunahing daanan ng pagtagas, ang mga pamamaraan ng pagsubok na ginagamit sa pagmamanupaktura at pagpapanatili, ang mga pangunahing pamantayan ng industriya na makakaharap mo sa mga teknikal na detalye, at kung paano gamitin ang kaalamang ito upang suriin ang programa ng pagtiyak ng kalidad ng isang supplier.
Ano ang Pagsubok sa Valve Leak at Bakit Ito Mahalaga?
Ang pagsusuri sa pagtagas ng balbula ay ang kinokontrol na paggamit ng isang medium ng pagsubok sa isang balbula upang i-verify ang integridad ng hangganan ng presyon nito at ang pagiging epektibo ng mekanismo ng pagsasara nito. Ginagawa ito upang kumpirmahin na ang isang balbula ay nakakatugon sa metalurhikong kagalingan, kalidad ng pagmamanupaktura, at mga kinakailangan sa pagganap ng pagganap bago ito pumasok sa serbisyo.
Ang pagtagas sa isang balbula ay nabibilang sa isa sa dalawang kategorya:
- Panlabas na pagtagas —medium escaping mula sa loob ng balbula patungo sa nakapalibot na kapaligiran sa pamamagitan ng katawan, bonnet, stem seal, o magkasanib na gasket. Ang ganitong uri ay palaging hindi katanggap-tanggap sa anumang dami.
- Panloob na pagtagas —medium na dumadaan mula sa high-pressure side papunta sa low-pressure side sa pamamagitan ng closed closure element (disc, bola, gate, o plug). Ang uri na ito ay pinamamahalaan ng mga limitasyon sa pagtanggap na nag-iiba ayon sa uri ng balbula, materyal ng sealing, at pamantayang namamahala.
Ang hindi makontrol na pagtagas ay may direktang mga kahihinatnan sa pagpapatakbo. Pinipilit ng tumagas na isolation valve sa isang heat exchanger train ang hindi nakaiskedyul na pagsara ng planta. Ang isang dumadaan na balbula ng singaw ay patuloy na nag-aaksaya ng enerhiya. Sa serbisyo ng hydrocarbon o nakakalason na media, ang alinman sa daanan ng pagtagas ay nagiging isyu sa kaligtasan ng tauhan at pagsunod sa kapaligiran. Para sa mga kadahilanang ito, ang pagsusuri sa pagtagas ay hindi isang pormalidad—ito ang pangunahing kalidad ng gate sa pagitan ng disenyo ng balbula at pag-deploy nito sa field. Tinutukoy ng mga pamantayan ng API 598 at ISO 5208 ang mga pamamaraan ng pagsubok at pamantayan sa pagtanggap na karaniwang tinutukoy sa mga detalye ng balbula sa buong mundo.
Shell Test vs. Seat Leak Test: Dalawang Uri ng Leakage
Independiyenteng sinusuri ng mga tagagawa at tauhan ng inspeksyon ang dalawang daanan ng pagtagas, sa isang nakapirming pagkakasunud-sunod, at laban sa magkakaibang pamantayan sa pagtanggap.
Pagsusuri sa Shell (Integridad ng Hangganan ng Presyon)
Ang pagsubok sa shell, na tinatawag ding body test, ay nagpapatunay na ang mga bahagi ng balbula na naglalaman ng presyon—ang katawan, bonnet, at ang kanilang mga kasukasuan—ay makakayanan ng mataas na presyon nang walang nakikitang panlabas na pagtagas. Ang tubig ay ang tipikal na daluyan ng pagsubok. Ang presyon ng pagsubok ay karaniwang 1.5 beses ang rate ng presyon ng balbula sa tinukoy na temperatura, alinsunod sa API 598. Ang pamantayan sa pagtanggap ay hindi malabo: walang nakikitang pagtagas is permitted. Ang anumang pag-iyak, pagpapawis, o droplet formation sa mga panlabas na ibabaw ay bumubuo ng pagkabigo. Ang mga malalaki at high-pressure na balbula ay nangangailangan ng proporsyonal na mas mahabang oras ng paghawak upang payagan ang pag-stabilize ng presyon at ipakita ang mabagal na pagtagos.
Seat Leak Test (Tightness ng Elemento ng Pagsara)
Bine-verify ng seat leak test ang pagiging epektibo ng sealing ng closed closure element laban sa seat rings. Dito dapat suriin ang mga claim na "zero leak". Ang katanggap-tanggap na rate ng pagtagas ay nakasalalay sa tatlong mga kadahilanan:
- Uri ng balbula —Ang mga gate valve at ball valve ay karaniwang nakakakuha ng mas mahigpit na shutoff kaysa sa mga butterfly valve na may katulad na mga materyales sa sealing.
- Materyal na tinatakan —Ang mga elastomeric na upuan (EPDM, PTFE, nitrile) ay maaaring matugunan ang mahalagang zero leakage sa ilalim ng API 598 soft-seat na pamantayan, habang pinahihintulutan ng mga metal-to-metal na upuan ang maliit ngunit masusukat na rate ng pagtagas.
- Pamantayan sa pamamahala —Tinutukoy ng API 598 ang maximum na pinapayagang pagtagas para sa bawat uri ng balbula at nominal na laki; Nagbibigay ang ISO 5208 ng mas malawak na hanay ng mga klase ng rate na maaaring piliin ng mamimili.
Dapat makumpleto at tanggapin ang shell test bago magsimula ang seat leak test, dahil ang isang depekto sa pressure boundary ay magpapawalang-bisa sa anumang kasunod na pagsukat ng internal leakage. Para sa isang halimbawa kung paano nakakaapekto ang integridad ng sealing sa isang partikular na pamilya ng produkto, isaalang-alang mabagal na pagsasara ng mga disenyo ng check valve , kung saan direktang nakakaapekto ang pagtagas ng upuan sa pag-iwas sa backflow at kontrol ng water hammer sa mga pumping system.
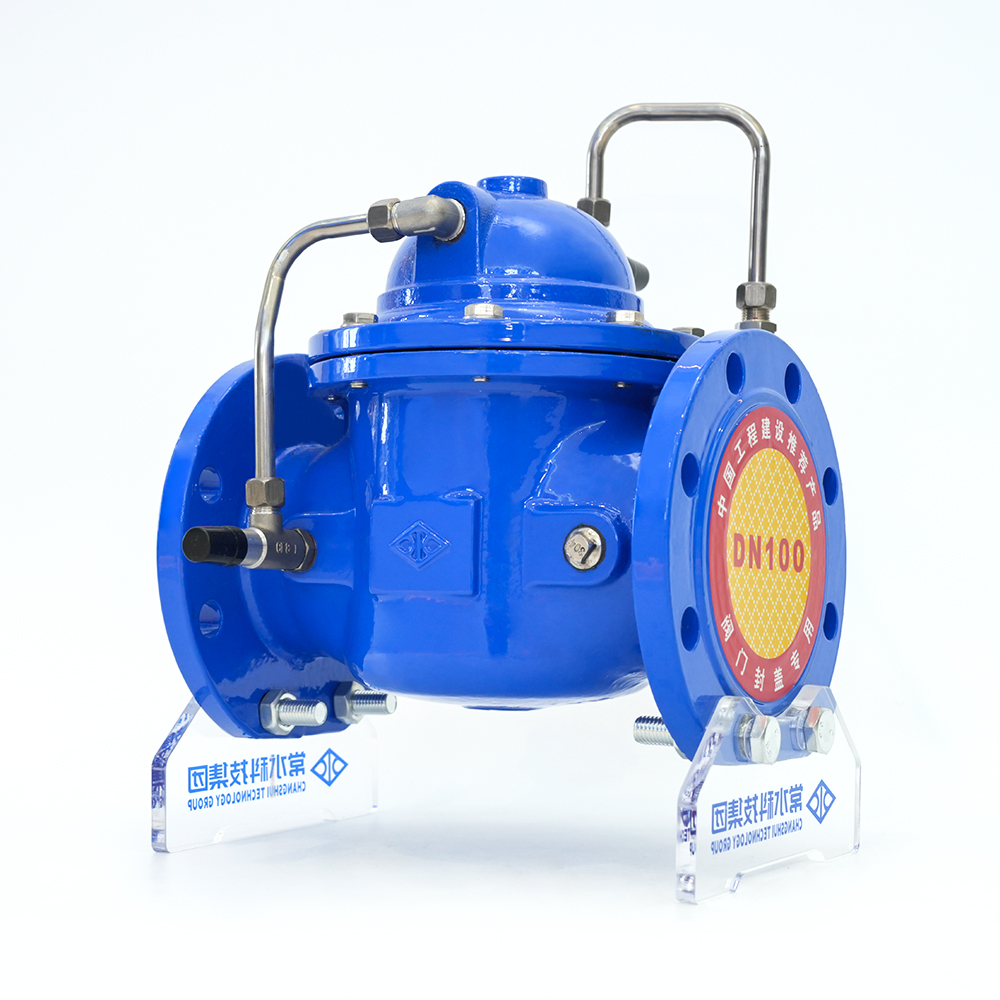 Ductile Iron Mabagal na Pagsasara ng Check Valve 300X-16Q Mga Supplier, OEM/ODM Company - Chan Ang Changshui ay China custom na Ductile Iron Slow Closing Check Valve 300X-16Q supplier at OEM/ODM Slow Closing Check Valve 300X-16Q kumpanya,... Tingnan ang Produkto →
Hydrostatic vs. Pneumatic Leak Testing: Pagpili ng Tamang Medium
Ang pagpili ng medium ng pagsubok—likido o gas—ay may tiyak na epekto sa kaligtasan, pagiging sensitibo, at pagiging praktikal ng pagsubok. Wala sa alinmang paraan ang nakahihigit sa pangkalahatan; ang tamang pagpili ay depende sa kondisyon ng serbisyo ng balbula, ang kinakailangang threshold ng pagtuklas ng pagtagas, at ang kapaligiran ng pagsubok.
| Parameter | Pagsusuri ng Hydrostatic | Pneumatic Testing |
|---|---|---|
| Karaniwang daluyan | Tubig, kung minsan ay may mga anti-corrosion additives | Hangin, nitrogen, o inert gas |
| Sensitibo sa pagtuklas ng leak | Katamtaman; nakikita ang daloy ng likido sa mas malalaking orifice | Mataas; ang gas ay tumatakas sa pamamagitan ng mga micro-passage at makikita sa pamamagitan ng soap solution |
| Safety risk | mababa; Ang naka-imbak na enerhiya ay minimal dahil sa hindi pagkakacompress ng likido | Mataas; ang compressed gas ay nag-iimbak ng makabuluhang enerhiya; ang kabiguan ay maaaring sumasabog |
| Pagsasanay sa presyon ng pagsubok | Karaniwang 1.5 × rated pressure | Karaniwang 1.1 × na-rate na presyon o mas mababa, sa bawat procedural safeguards |
| Primary application | Pagsubok sa shell at upuan ng pabrika para sa karamihan ng mga balbula sa industriya | Serbisyo ng oxygen, malinis na dry gas system, at kung saan ipinagbabawal ang natitirang likido |
Para sa karamihan ng mga uri ng balbula sa mga pipeline ng tubig, singaw, langis, at gas, ang hydrostatic testing ay ang gustong paraan ng pabrika. Ang tubig ay mura, ligtas, at madaling itapon. Ang pangunahing disbentaha ay ang pangangailangang patuyuin at protektahan ang mga panloob na balbula pagkatapos ng pagsubok, lalo na para sa carbon steel at ductile iron body. Ang pneumatic testing ay nakalaan para sa mga serbisyo kung saan ang moisture contamination ay hindi maaaring tiisin—gaya ng mga linya ng supply ng oxygen, high-purity na gas system, o cryogenic application. Kung kinakailangan ang pneumatic testing, dapat mong tiyakin na ang lugar ng pagsubok ay nakabarikada, hindi kasama ang mga tauhan, at unti-unting itinataas ang presyon gamit ang isang regulated na supply. Ang mas mataas na sensitivity ng pagsubok sa gas ay ginagawa din itong paraan ng pagpili para sa pag-detect ng napakaliit na pagtagas ng upuan sa mga aplikasyon ng helium mass spectrometry, bagama't ang mga ganitong pamamaraan ay karaniwang ginagamit para sa mga dalubhasang balbula kaysa sa karaniwang mga produktong pang-industriya.
Mga Pangunahing Pamantayan sa Pagsubok sa Leak: API 598, ISO 5208, at Higit pa
Ang pag-unawa sa hierarchy ng mga pamantayan sa pagsusuri sa pagtagas ay nakakatulong sa iyong tukuyin ang tamang pagsubok para sa iyong aplikasyon at nagbibigay-daan din sa iyong tanungin ang isang supplier ng mga tamang tanong tungkol sa kanilang mga pamamaraan sa factory test. Ang mga pamantayang ito ay naiiba sa saklaw, presyon ng pagsubok, mga oras ng paghawak, at mga klasipikasyon ng pagtagas.
API 598 — Pag-inspeksyon at Pagsusuri ng Valve
Ang API 598 ay ang pinakakaraniwang ginagamit na pamantayan para sa inspeksyon at pagsubok ng mga isolation valve—gate, globe, ball, check, at butterfly valve. Tinutukoy nito ang mga presyon ng pagsubok (1.5× rating para sa shell, 1.1× para sa upuan), mga tagal ng paghawak, at mga talahanayan ng leakage rate. Para sa soft-seated valves, ang API 598 ay nangangailangan ng zero leakage. Para sa metal-seated valves, pinahihintulutan ang maliit na pinapayagang leakage rate, batay sa laki at uri ng balbula.
ISO 5208 — Industrial Valves: Pagsubok sa Presyon
Ipinakilala ng ISO 5208 ang isang mas butil na sistema ng pag-uuri na may mga rate ng pagtagas na itinalaga mula sa Rate A (walang nakikitang pagtagas) hanggang sa Rate F at higit pa. Ang kakayahang umangkop na ito ay nagbibigay-daan sa isang mamimili na pumili ng isang rate ng pagtagas na tumutugma sa kanilang kinakailangan sa serbisyo, sa halip na tanggapin ang isang solong default. Halimbawa, ang Rate A ay tinukoy para sa mataas na integridad na paghihiwalay, samantalang ang Rate D o E ay maaaring katanggap-tanggap para sa mga hindi kritikal na serbisyo kung saan ang bahagyang pag-iyak sa upuan ay maaaring tiisin. Ang rate ay dapat na tahasang napagkasunduan at nakasulat sa detalye ng pagbili.
ASME B16.34 — Mga Valve: Flanged, Threaded, at Welded End
Pangunahing tinutukoy ng ASME B16.34 ang mga rating ng pressure-temperature at mga dimensional na pamantayan para sa mga flanged at sinulid na balbula. Naglalaman ito ng mga kinakailangan para sa pagsubok ng shell, ngunit hindi ito nagbibigay ng komprehensibong mga talahanayan ng pagtanggap ng pagtagas ng upuan. Samakatuwid, kapag binanggit ng isang detalye ang ASME B16.34, ang pamantayan sa pagsubok sa pagtagas ng upuan ay karaniwang kinukuha mula sa API 598 o ISO 5208 bilang isinama sa detalye ng proyekto.
MSS SP-61 — Hydrostatic Testing ng mga Steel Valve
Ang MSS SP-61 ay isang matagal nang itinatag na pamantayan sa pagsubok para sa mga balbula ng bakal. Ang saklaw nito ay katulad ng API 598, May kaunting pagkakaiba sa mga oras ng pag-hold at pamantayan sa pagtanggap kapag direktang inihambing laban sa API 598. Sa pagsasagawa, pinalitan ng API 598 ang MSS SP-61 sa karamihan sa mga modernong detalye, ngunit maaari ka pa ring makatagpo ng MSS SP-61 sa legacy na dokumentasyon ng proyekto.
ANSI FCI 70-2 — Control Valve Seat Leakage
Nalalapat ang ANSI FCI 70-2 (kilala rin bilang IEC 60534-4) sa mga control valve kaysa sa mga isolation valve. Tinutukoy nito ang anim na klase ng pagtagas (Class I hanggang VI) na tumutugma sa iba't ibang mga construction ng sealing, mula sa Class I (metal na upuan na walang tinukoy na pagsubok) hanggang sa Class VI (soft seat na may esensyal na zero leakage). Kung tumutukoy ka ng modulating valve, pinapalitan ng pamantayang ito ang API 598 bilang ang namamahala na detalye ng pagtagas ng upuan.
Kapag pumipili ng naaangkop na pamantayan, isaalang-alang ang uri ng balbula (paghihiwalay kumpara sa kontrol), ang sektor ng industriya (pagpino, tubig, kemikal, kapangyarihan), at ang detalye ng proyekto ng mamimili. Para sa mga flanged ball valve sa mga application ng API 598 , ang pagsubok sa pagtagas ng upuan ay isang mandatoryong hakbang sa pagtanggap ng pabrika na nagpapatunay sa pagganap ng sealing na inaasahan ng mamimili.
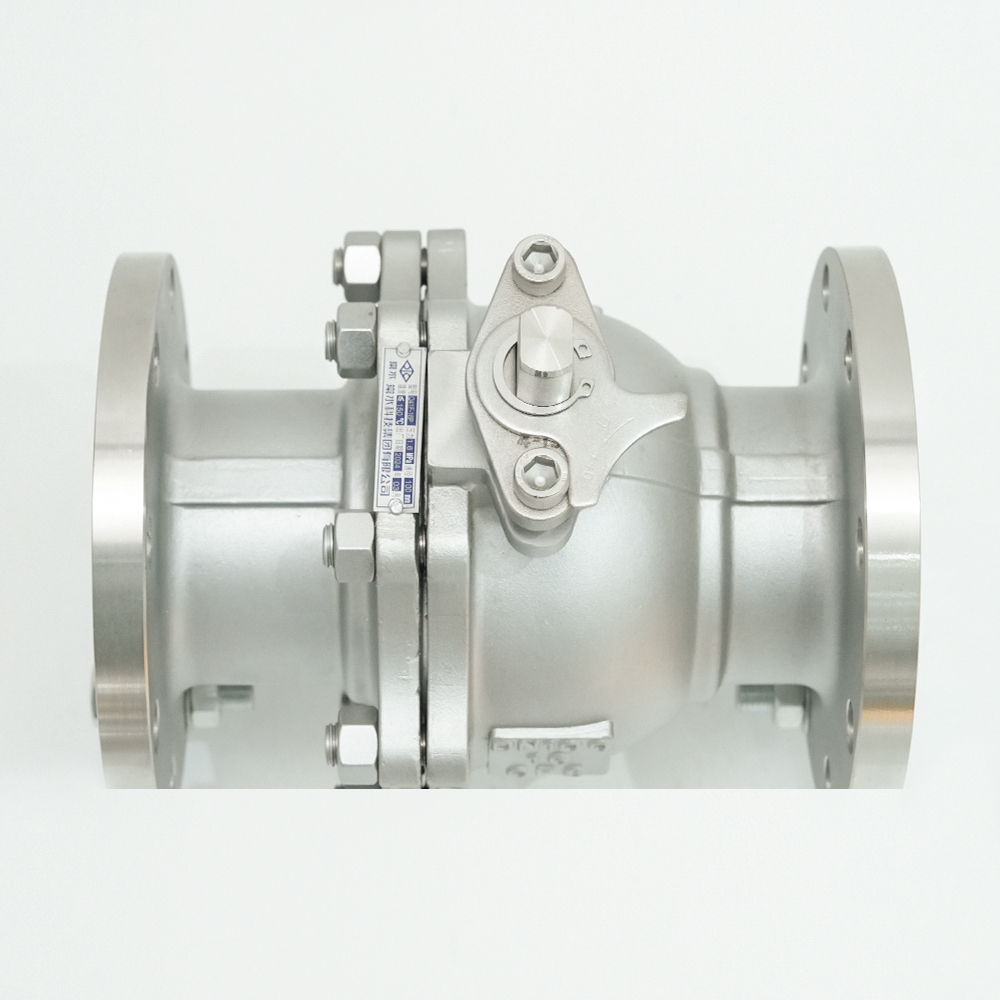 Stainless Steel Flange Ball Valve Q41F-16P Supplier, OEM/ODM Company - Changshu Ang Changshui ay China custom Stainless Steel Flange Ball Valve Q41F-16P supplier at OEM/ODM Stainless Steel Flange Ball Valve Q41F-16P com... Tingnan ang Produkto →
Step-by-Step na Pamamaraan sa Pagsubok sa Pag-leak ng Valve
Ang isang karaniwang factory leak test ay sumusunod sa isang lohikal na pagkakasunud-sunod na nagpapalaki sa posibilidad ng pag-detect ng mga depekto habang pinapaliit ang panganib na masira ang balbula. Ang mga sumusunod na hakbang ay nagpapakita ng karaniwang kasanayan sa industriya para sa hydrostatic testing:
- Prepare the valve. Alisin ang lahat ng dayuhang materyal, sukat, dumi, at machining chips mula sa loob ng balbula. Linisin nang mabuti ang mga sealing surface. Kumpirmahin na ang balbula ay nasa ganap na saradong posisyon.
- Mount and fill. Ikabit ang balbula sa pansubok na kabit na may mga blangko o plug sa mga bukas na flanges. Punan nang buo ang lukab ng balbula ng daluyan ng pagsubok, siguraduhing mailalabas ang lahat ng hangin mula sa pinakamataas na punto.
- Shell test. I-pressure ang balbula sa iniresetang halaga (karaniwang 1.5x ang na-rate na presyon). I-hold para sa kinakailangang tagal—Tinutukoy ng API 598 ang mga oras ng pagpigil mula sa 15 segundo para sa maliliit na valve (DN ≤ 50) hanggang 120 segundo para sa malalaking valve (DN ≥ 600). Biswal na suriin ang buong panlabas na ibabaw kabilang ang mga bahagi ng katawan, bonnet, at stem seal. Ang anumang nakikitang pagtagas ay batayan para sa pagtanggi.
- Depressurize at maghanda para sa seat test. I-vent ang presyon, pagkatapos ay i-orient ang balbula upang ang elemento ng pagsasara ay nakaposisyon upang matanggap ang medium ng pagsubok mula sa kinakailangang panig. Para sa mga bidirectional valve, maaaring isagawa ng manufacturer ang seat test sa isang direksyon kung ang disenyo ay walang gustong direksyon ng upuan.
- Seat leak test. I-re-pressurize ang balbula sa pressure test ng upuan (karaniwang 1.1× ang rated pressure). Para sa soft-seated valves, ang acceptance criterion ay walang nakikitang leakage. Para sa metal-seated valves, kolektahin ang pagtagas sa pamamagitan ng downstream vent at sukatin ito ayon sa pinapayagang rate mula sa namamahala na pamantayan.
- Record the results. Idokumento ang test medium, test pressure, hold time, naobserbahang leakage, ambient temperature, at ang pangalan ng operator. Ang rekord na ito ay ang pundasyon para sa sertipiko ng pagsubok sa pabrika.
- Post-test handling. Alisan ng tubig ang test medium, patuyuin ang valve cavity, at lagyan ng corrosion protection kung kinakailangan. Para sa mga balbula na may mga upuang elastomeric, tiyakin na ang anumang natitirang tubig ay hindi mananatili sa pagkakadikit sa materyal ng sealing para sa pinalawig na mga panahon.
Mga Karaniwang Pagkakamali at Maling Palagay sa Pagsubok sa Pag-leak ng Valve
Kahit na may mahusay na pagkakasulat na pamamaraan, ang ilang mga paulit-ulit na error ay maaaring makasira sa bisa ng isang pagsubok sa pagtagas. Ang kamalayan sa mga pitfalls na ito ay tumutulong sa parehong mga tagagawa at inspektor na mapanatili ang integridad ng pagsubok.
Paikliin ang Oras ng Pag-hold para Pabilisin ang Produksyon
Ang isang maikling pagsubok ng ilang segundo ay maaaring magbunyag ng isang halatang baha, ngunit hindi nito mapagkakatiwalaang ilantad ang isang mabagal na pagtagos sa isang maliit na bitak o hindi perpektong upuan. Umiiral ang mga oras ng hold na tinukoy sa API 598 at ISO 5208 upang payagan ang pressure na mag-stabilize at makita ang mga micro-leaks. Ang paglihis mula sa tinukoy na tagal ay dapat ituring bilang isang pagkabigo sa proseso, hindi isang pagpapabuti ng kahusayan sa produksyon.
Nakalilito na Test Medium Sensitivity sa Mga Kundisyon ng Serbisyo
Ang hydrostatic testing na may tubig ay hindi gaanong sensitibo kaysa sa pneumatic testing kapag ginawa sa mga katulad na pressure, dahil ang mas mataas na lagkit ng tubig at tensyon sa ibabaw ay lumalaban sa pagdaloy sa mga mikroskopikong sipi. Hindi nito ginagawang mali ang hydrostatic testing—ito ang tamang paraan para sa karamihan ng mga factory test—ngunit nangangahulugan ito na ang balbula na pumasa sa air test sa mababang presyon ay maaari pa ring mabigo sa hydrostatic test sa mataas na presyon, at kabaliktaran. Ang medium ng pagsubok ay dapat tumugma sa profile ng peligro at aplikasyon ng serbisyo.
Pagsubok nang Hindi Nililinis ang mga Ibabaw ng Sealing
Maaaring i-mask ng grit, machining debris, o scale sa valve seat ang isang leak path, na magbubunga ng maling "pass" na resulta na mawawala lamang pagkatapos na magamit ang balbula at ang mga debris ay tangayin. Ang paglilinis ng mga panloob na ibabaw at pag-seal ng mga mukha ay isang mandatoryong kinakailangan, hindi isang opsyonal na hakbang.
Hindi pinapansin ang Pagkakaiba sa Pagitan ng Shell at Seat Test
Ang isang balbula na pumasa sa isang pagsubok sa shell ay hindi kwalipikado para sa higpit ng upuan, at isang balbula na pumasa sa isang pagsubok sa upuan sa mababang presyon ay hindi napatunayan ang integridad ng hangganan ng presyon nito. Ang bawat pagsubok ay nagbe-verify ng ibang property at may sarili nitong threshold sa pagtanggap.
Tinatanaw ang Mga Epekto ng Temperatura sa Test Pressure
Ang hydrostatic test pressures ay itinatag para sa isang reference na temperatura. Kung uminit ang test liquid sa panahon ng pagsubok—sa pamamagitan ng pumping energy o ambient na kondisyon—maaaring tumaas ang presyon sa itaas ng nilalayong halaga. Sa kabaligtaran, ang isang cooling liquid ay maaaring maging sanhi ng ipinapakitang presyon upang bumaba, na humahantong sa isang maling pagkabigo. Payagan ang system na mag-stabilize bago i-record ang presyon.
Paano Nakakaapekto ang Pagsusuri sa Pag-leak ng Valve sa Kalidad ng Valve at Pagpili ng Supplier
Ang higpit ng programa ng pagsubok sa pagtagas ng tagagawa ay isang direktang tagapagpahiwatig ng kanilang pangkalahatang kultura ng kalidad. Ang isang tagapagtustos na nagsasagawa ng mga pagsubok alinsunod sa isang kinikilalang pamantayan, ay ganap na nagdodokumento ng mga resulta, at maaaring ipaliwanag ang kanilang mga pamantayan sa pagtanggap ay malamang na ilapat ang parehong higpit sa pagpili ng mga materyales, machining, at pagpupulong.
Kapag sinusuri ang isang tagagawa ng balbula, dapat kang humingi ng higit sa isang pangkaraniwang pahayag ng "nasubok sa bawat API 598." Kasama sa isang mapagkakatiwalaang ulat sa pagsubok ng pabrika ang:
- Ang partikular na pamantayan (API 598, ISO 5208) at ang edisyong binanggit;
- Ang inilapat na presyon ng pagsubok at ang oras ng paghawak para sa parehong mga pagsubok sa shell at upuan;
- Ang sinusukat na leakage rate para sa seat test, sa halip na isang "pass/fail" notation lang;
- Ang test medium at ang ambient temperature sa panahon ng pagsubok;
- Ang pagkakakilanlan ng operator at ang petsa ng pagsubok.
Karaniwang may mas mahigpit na kontrol sa proseso ang mga manufacturer na may in-house na metallurgical laboratories, nakalaang valve test bench, at spectrochemical analysis equipment kaysa sa mga nag-outsource ng pagsubok. Ito ay isang praktikal na punto para sa mga mamimili. Kapag tinasa mo ang isang potensyal na supplier ductile iron valve range , tanungin kung paano gumagana ang kanilang factory testing protocol, kung anong mga rate ng pagtagas ang hawak nila para sa karaniwang stock, at kung maaari mong masaksihan ang pagsubok sa panahon ng pagbisita sa pagtanggap sa pabrika. Malugod na tatanggapin ng isang kagalang-galang na tagagawa ang naturang pagsusuri.
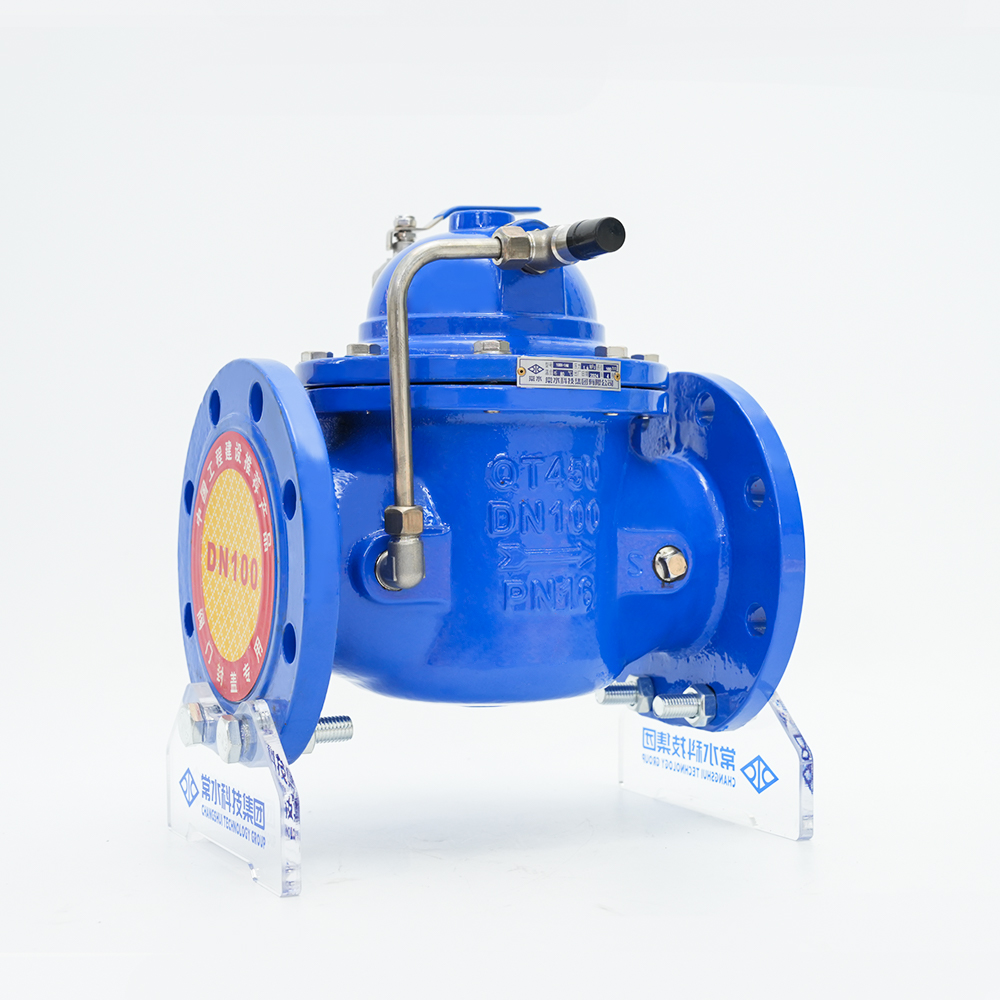 Mga Manufacturer ng Ductile Iron Valves, Pabrika ng Cast Iron Valve Ang Changshui Technology Group Co., Ltd. ay China Ductile Iron Valves Manufacturers at Cast Iron Valve Factory, nag-aalok kami ng Custom Ductile Iron... Tingnan ang Produkto →
Konklusyon: Pagbuo ng Kumpiyansa sa Pamamagitan ng Mahigpit na Pagsubok sa Leak
Ang pagsusuri sa pagtagas ng balbula ay ang praktikal na tulay sa pagitan ng disenyo ng balbula at ang maaasahang pagganap nito sa larangan. Ang pagkakaiba sa pagitan ng external leakage (shell test) at internal leakage (seat test) ay mahalaga, at ang pagpili ng test medium—hydrostatic vs. pneumatic—ay dapat tumugma sa mga kinakailangan sa serbisyo at mga hadlang sa kaligtasan ng application. Ang mga pamantayang pinakamadalas mong makaharap—API 598, ISO 5208, ASME B16.34, MSS SP-61, at ANSI FCI 70-2—bawat isa ay may natatanging papel sa pamamahala sa mga pamamaraan ng pagsusulit at pamantayan sa pagtanggap.
Ang pagsubok ay hindi nagtatapos sa tarangkahan ng pabrika. Ang mga balbula na naka-install sa mga kritikal na serbisyo ay dapat na muling suriin nang pana-panahon bilang bahagi ng isang preventive maintenance program, lalo na pagkatapos ng pagkumpuni o pag-disassembly. Ang parehong mga prinsipyo ng malinis na sealing surface, tamang test pressure, at dokumentadong pamantayan sa pagtanggap ay nalalapat sa kapaligiran ng pagawaan gaya ng ginagawa nila sa production floor.
Kapag bumili ka ng mga balbula, gumamit ng kaalaman sa pagsusuri sa pagtagas bilang bahagi ng iyong lens sa pagsusuri ng supplier. Humiling ng malinaw na dokumentasyon sa pagsubok, i-verify na ang nakasaad na pamantayan sa pagtanggap ay naaayon sa iyong mga pangangailangan sa serbisyo, at manatiling matulungin sa mga signal ng kalidad na ibinibigay ng programa sa pagsubok ng isang manufacturer. Ang balbula na nakapasa sa isang mahusay na naisagawang pagsusuri sa pagtagas ay isang balbula na mapagkakatiwalaan mo sa kaligtasan ng iyong mga tao at sa pagpapatuloy ng iyong proseso.


